你好!欢迎访问上海博森环境科技有限公司官方网站!
食物 · 乳制品 · 豆奶和植物蛋白饮料生产专用纯水系统
出水量: 40 m³/h (40 T/H)
水电导率: ≤ 5 穆S/cm (25°C)
本设备为40 t/H两级反渗透纯水系统,额定生产能力40 m³/h; 输出水电导率稳定在 ≤ 5 穆S/cm (在25°C),系统的脱盐率为 ≥ 99%。该系统采用了包括 “预处理 + 两阶段RO + 灭菌 + 储存和分配” 的综合处理工艺,使其适用于生产和加工基于植物的蛋白质饮料,如食品、乳制品和豆浆。它为企业提供安全,稳定,高纯度的水,符合食品级卫生标准。
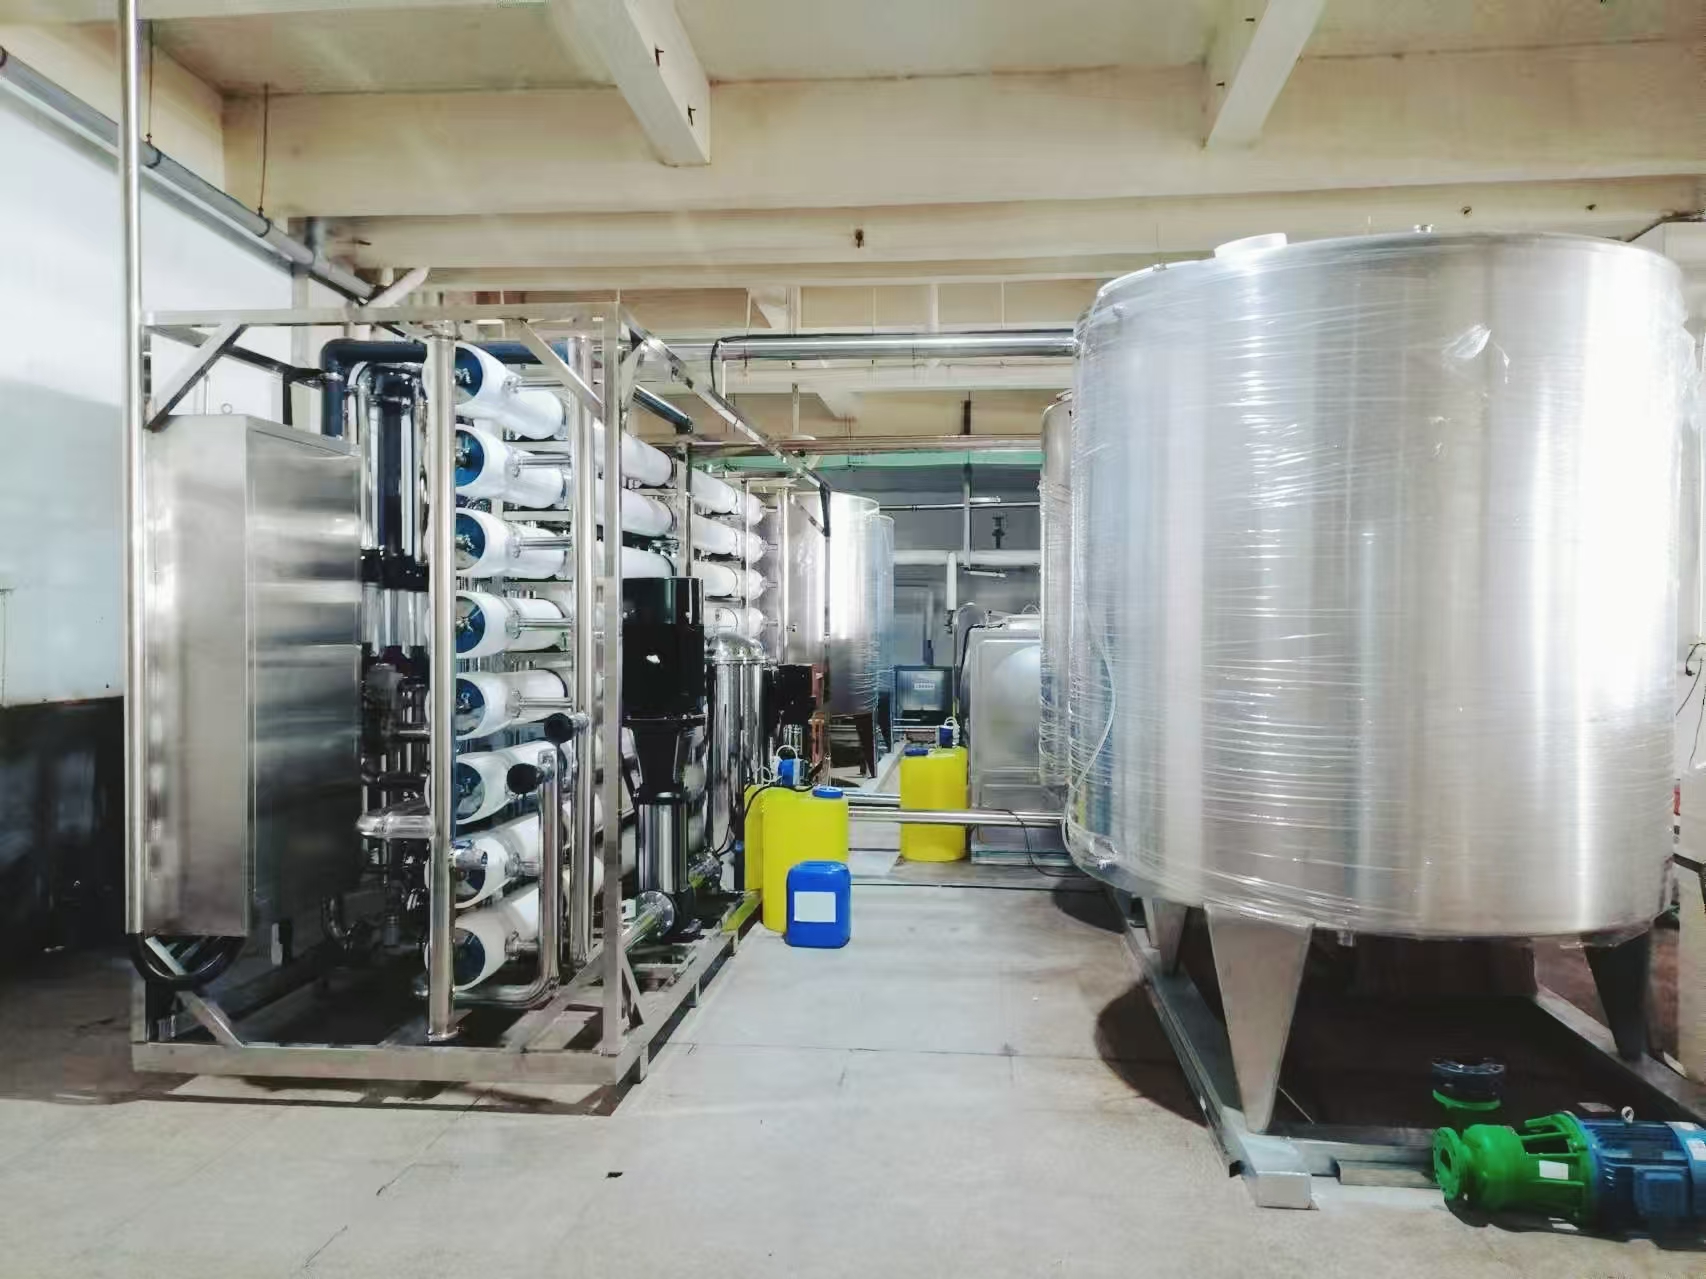
40 T/H两级反渗透纯水系统是一种中型到大型纯水生产系统,设计用于制造和加工食品,乳制品和植物性蛋白质饮料 (例如豆奶)。该系统使用市政自来水或预处理的水作为其进料源,并采用包括 “预处理两级反渗透 (RO) 灭菌储存和分配” 的综合处理工艺。该系统的额定生产能力为每小时40吨 (40 T/H),可确保一致的水质符合≤ 5 穆S/cm电导率,非常适合对水质安全性,稳定性和卫生参数有严格要求的食品和饮料生产线。
与单级反渗透 (RO) 系统相比,两级RO系统采用两个连续的膜分离级进行脱盐; 第二级进一步从初级产品水中去除残留的离子,有机化合物和微生物代谢物,从而显着提高了系统的脱盐效率,大大降低了处理水的电导率,并增强了其对水质波动的抵抗力。用于食品和乳制品或豆浆生产等工艺步骤 – 产品口味、保质期和食品安全至关重要 – 两阶段RO工艺在确保水质方面具有明显的优势。
水是食品、乳制品和豆浆生产的核心原料和工艺介质。从原料清洗、稀释到设备CIP清洗、成品冷却、锅炉给水供应,纯水的质量直接影响产品质量和企业的合规性。
在乳制品制造中,纯水用于粉末重构,发酵底物的制备,巴氏杀菌冷却和在线管道清洁 (CIP)。如果水硬度离子、氯离子或微生物的水平超过允许的限度,则这可能容易导致诸如设备结垢、产品风味劣化或保质期缩短的问题。在豆奶和植物蛋白饮料的生产中,大豆的浸泡、研磨、蒸煮和混合过程需要大量的纯水; 水中残留的氯、铁、锰和其他杂质会直接影响豆奶的颜色,大豆香气的控制,以及最终产品的稳定性。
相关的国家食品安全标准 (例如,GB 5749 – 生活饮用水卫生标准及GB 14881 – 食品生产的一般卫生规范) 对生产用水规定了明确的卫生和感官要求。对于直接添加到食品中或与食品表面直接接触的工艺用水,企业通常需要将水质保持在显著高于普通饮用水的水平。该设备产生的水的电导率为 ≤ 5 穆S/cm,对应脱盐率超过99%; 有效去除溶解盐、胶体、微生物和大部分有机物,完全满足食品级纯水的卫生和工艺要求。
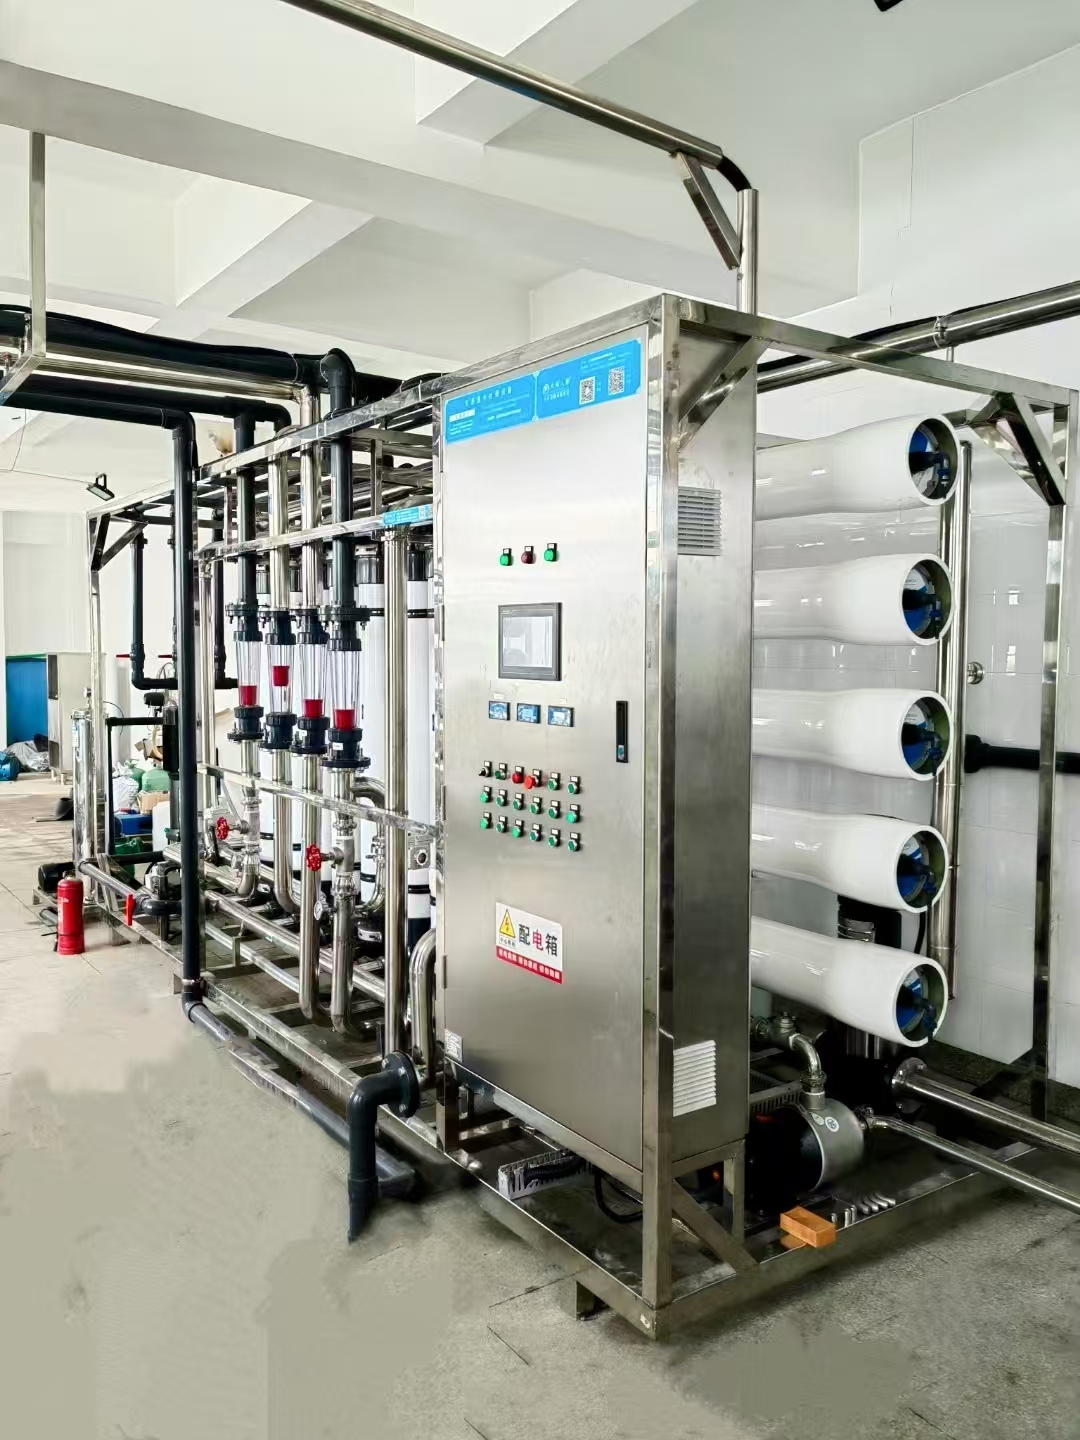
该设备采用多级屏障和渐进式净化工艺设计; 总体工作流程如下:
1. 原水预处理单元: 使用多介质过滤器、活性炭过滤器和安全过滤器 (精密过滤器) 从原水中去除悬浮固体、胶体、余氯、气味和某些有机化合物,从而保护随后的反渗透膜免受污染和氧化损伤。
2. 初级反渗透 (RO) 单元: 在通过高压泵加压之后,原水进入初级ro膜模块,其中在压力驱动的条件下实现盐与水的有效分离; 初级产物水的脱盐率通常超过98%。
3. 二级反渗透 (RO) 单元: 一级处理的水作为二级给水,然后泵送并进行膜分离,以进一步深度脱盐和净化; 最终产品水的电导率始终保持在 ≤ 5 μ s/cm。
4. 灭菌和消毒单元: 配备紫外线灭菌器或臭氧发生装置,用于终末消毒处理后的水的消毒,确保符合微生物质量参数并满足食品生产的卫生要求。
5. 储存和供应单元: 纯水箱 (无菌储罐) 与变频恒压供水泵集成在一起,以确保使用点的水压和淡水质量稳定,从而防止储存过程中的二次污染。
整个系统采用基于PLC的自动控制,具有自动冲洗、缺水保护、高低压保护、水质在线监测、故障报警系统等功能,实现了连续、稳定、无人值守的运行。
主要设备配置包括: 不锈钢框架和管道系统; 多介质过滤器; 活性炭过滤器; 精密安全过滤器; 一次高压泵; 二次增压泵; 两级反渗透膜组件和膜外壳; 电动PLC控制系统;在线电导率计; 紫外线/臭氧化消毒单元; 纯水箱; 和恒压供水系统。主要技术参数见下表:
项目 | 技术参数 |
机组类型 | 40 t/H两级反渗透纯水系统 |
额定出水量 | 40 m³/小时 ( 40吨/小时 ) |
取水水源 | 市政自来水或符合要求的地表水/地下水 |
产水电导率 | ≤ 5 穆s/cm( 25℃ ) |
系统脱盐率 | ≥ 99% |
进水压力要求 | 0.2 – 0.4兆帕 |
一级RO操作压力 | 1.0 – 1.6 MPa |
二级RO工作压力 | 0.8 – 1.4 MPa |
回收率 | 初级: 约65%–75%; 系统范围: 大约60%–70% |
膜元件 | 进口/高品质防污反渗透膜 |
控制方法 | 带触摸屏人机界面的PLC自动控制系统 |
消毒方法 | 紫外线 (UV) /臭氧 – 可选的 |
材料质量 | 主框架: SUS304不锈钢; 管道: 卫生级 |
来源 | 380V/50hz (三相) |
适用行业 | 食品、乳制品、豆奶和植物蛋白饮料 |
6. 稳定可靠的水质: 双级串联脱盐设计,结合在线电导率监测,确保采出水电导率长期持续低于5 μ s/cm,满足食品级高纯水的要求。
7. 高工艺适应性: 预处理系统经过优化,以适应食品、乳制品和豆奶生产过程的特定水质要求,有效去除余氯、铁/锰、胶体和有机物,从而延长膜的使用寿命,确保最佳的产品口感。
8. 自动化水平高: PLC可实现全自动操作,集成了自动冲洗,高/低压保护,缺水停机,故障报警等功能,从而减少了人工工作量和人为错误的风险。
9. 卫生设计规范: 与处理水接触的部件应采用食品级不锈钢,并采用卫生管道系统; 设计应便于清洁和消毒,符合GB 14881等食品生产卫生标准。
10. 高效节能运行: 二次精矿可部分循环回一级,从而提高系统的整体治愈率; 变频恒压供水系统进一步降低了能耗和运行成本。
11. 模块化可扩展性: 机架式集成设计,占地面积紧凑,易于安装; 可以通过并行连接多个单元来扩展水的生产能力,以满足生产线的扩展要求。
该设备广泛适用于以下场景:
· 乳制品制造商: 用于奶粉重构的水,用于发酵底物制备的水,用于巴氏杀菌冷却的水和用于CIP清洁的水。
· 豆浆和植物蛋白饮料生产设施: 用于大豆浸泡,研磨,煮沸,混合和最终产品冷却的水。
· 其他食品和饮料生产过程: 用于饮料制备的水,纯净水灌装,酿造,罐装,烘焙和其他工业应用。
· 支持公用事业服务: 食品加工厂锅炉的给水,冷却回路补给水和实验室供水。
在成本效益方面,40 t/H的水生产能力非常适合满足中型食品和饮料生产线的持续用水需求。双级反渗透工艺以相对合理的投资成本提供了与高等级纯水相当的可靠质量保证,帮助企业提高产品一致性,延长保质期,并降低因水质波动而引起的质量相关投诉或生产停工风险。对于采购和技术经理,该设备在满足水质标准,运行稳定性,遵守卫生法规和总生命周期成本之间取得了最佳平衡 – 使其成为升级现有纯水系统和在食品和乳制品制造商以及豆奶生产商中实施新纯水系统的理想解决方案。
为确保设备的长期稳定运行和采出水的质量,建议遵守以下维护准则:
12. 预处理耗材更换: 多介质过滤器和活性炭过滤器应根据进水水质和压差定期反冲洗或更换其过滤介质; 保护滤芯一般应每1-3个月更换一次,以防止膜元件堵塞。
13. 膜系统维护: 记录每日产水量,产水电导率和操作压力; 对系统进行定期 (例如,每月) 就地清洁 (CIP) 化学清洁,以去除膜表面的结垢和有机污染物; 在长时间停机期间,按照既定程序将系统浸入保护性溶液中。
14. 灭菌设备维护: 紫外线灯应根据其额定使用寿命定期更换; 臭氧发生器应定期检查浓度水平和泄漏情况; 纯水箱应定期清洗和消毒,以防止微生物生长。
15. 仪表和自动控制校准: 在线电导率仪,压力和流量传感器应定期校准,以确保准确的监测数据和可靠的保护逻辑。
16. 定期水质检测: 除在线监测外,建议定期聘请第三方对处理后的水进行全面的卫生和理化参数检测,以确保符合相关食品安全标准。
17. 操作记录归档: 建立全面的设备操作和维护台账,便于追溯,优化操作参数,支持食品安全体系审核。