你好!欢迎访问上海博森环境科技有限公司官方网站!
专门用于铝产品制造和加工 · 清洁后不留水渍的纯水系统
出水量: 2000 L/h (2吨/小时)
水电导率: ≤ 15 穆S/cm (25°C)
该设备为2000 L/h单级反渗透纯水系统,额定生产能力为2000年L/h (每小时2吨)。产出水的电导率保持一致 ≤ 15 穆S/cm (在25°C),系统的脱盐率为 ≥ 97%。该系统采用经过验证的工艺,结合了 “预处理 + 单级RO + 最终抛光处理和恒压供水”,专门设计用于铝制造过程中铝部件的清洁。这确保了清洁的铝部件表面上没有残留的水,满足了表面处理应用 (如阳极氧化或喷涂) 中清洁基材的工艺要求。
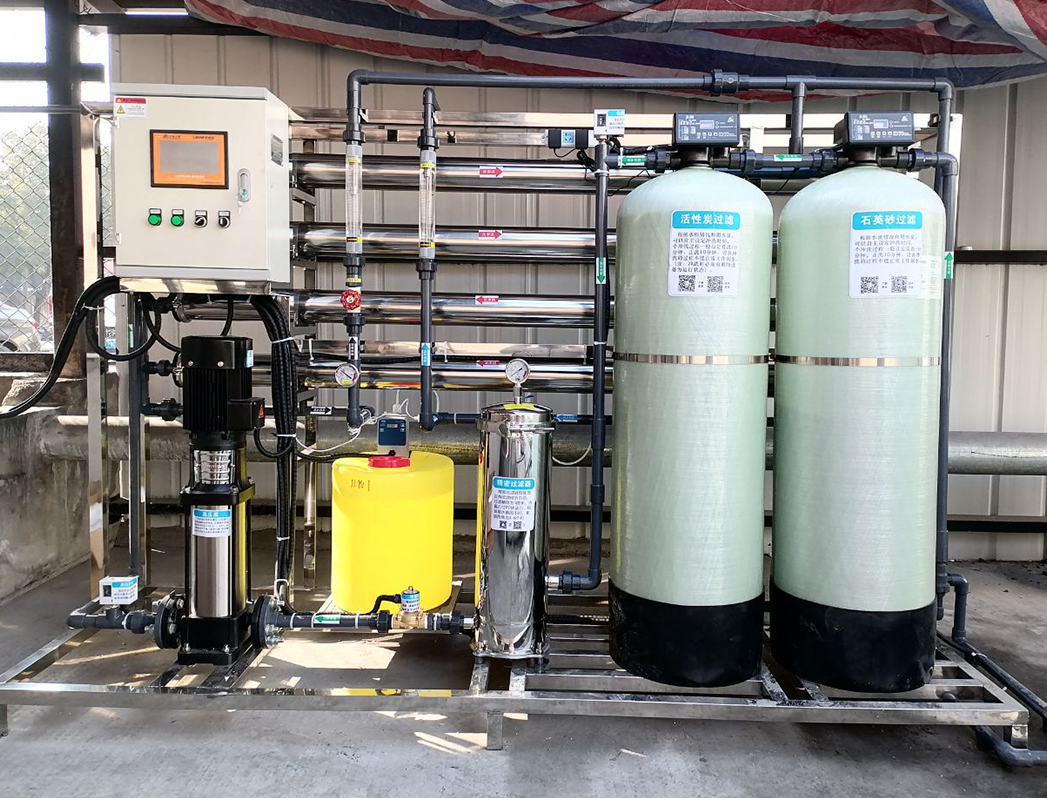
2000 L/h单级反渗透纯水系统是为中小型工业用水应用场景设计的标准化纯水生产系统。其额定产水量为每小时2,000升 (相当于每小时2吨),输出水符合水质标准,电导率为 ≤15 穆S/cm,使其适用于需要高水质的工艺阶段,例如铝产品制造,电子元件清洁,表面处理,食品和饮料生产以及实验室溶液制备。该系统使用市政自来水或经过简单沉淀的地下水作为原水,并采用经过验证的工艺顺序—包括 “预处理单级反渗透 (RO) 最终抛光处理恒压供水”—有效去除原水中的悬浮固体、胶体、溶解盐、微生物和有机物,从而提供稳定、清洁的工业纯水。
与传统的水软化和蒸馏方法相比,单级反渗透工艺具有显着的优势,包括较低的运行成本,无需频繁的酸碱再生,无二次污染,自动化程度高以及易于启动和关闭。对于每小时生产能力为1至5吨的铝制造企业,2000 L/h的单级反渗透纯水系统可提供出色的成本效益和可扩展性—无论是初始投资、占地面积要求,还是日常运营和维护—使其成为最广泛采用和可靠的纯净水解决方案之一,适用于铝部件清洁、漂洗和预处理过程。
在整个铝产品制造和加工链中 – 是否涉及铝型材挤压后的表面清洁,铝板,带材或箔的脱脂和冲洗,或铝压铸零件的喷雾清洁和最终清洗 – 水的质量直接影响产品的表面外观和后续加工步骤的产率。普通自来水含有较高浓度的可溶性离子—如钙、镁、钠、氯化物和硫酸盐—以及少量的硅酸盐。当铝部件被洗涤,然后自然干燥或在干燥箱中干燥时,附着在其表面上的水分蒸发,在部件表面上留下溶解的盐和离子; 这些物质然后结晶,形成可见的白点、水渍或模糊痕迹。
这种 “水渍” 问题从两个方面对铝制品造成危害: 首先,在注重外观的部件和装饰铝材料上,白色斑点和水渍会严重损害表面光泽度和清洁度,导致产品降级甚至报废; 其次,在需要阳极氧化的铝零件上,电子照相,喷涂或粘合工艺,残留的离子和盐会破坏氧化膜的均匀性和附着力,从而导致质量缺陷,例如颜色变化,针孔,起泡或油漆剥落– 所有这些都直接影响最终表面处理产品的成品率和耐腐蚀性。
使用电导率为 ≤15 穆初始和最终清洁过程的S/cm有效地解决了源头的水渍问题。纯水中溶解盐和离子的浓度极低,干燥后几乎不会在铝表面留下任何残留物,从而确保 “清洁后铝表面不会残留水渍”。这不仅保护了铝部件的美学质量,而且为后续处理步骤如阳极氧化和涂覆提供了清洁、稳定的基材表面。因此,在铝制造行业中,安装提供一致合规水质的纯水系统已成为提高产品一致性和产量的基本措施。
该设备采用经典的三阶段工艺序列 – “预处理系统→ 单级反渗透装置 → 末段最终处理及恒压供水系统”– 所有装置协调运行,以确保采出水始终符合所有法规要求。
原水首先进入预处理系统。多介质过滤器通过石英砂、无烟煤等过滤介质的物理拦截和吸附作用,去除原水中的泥沙、铁锈、悬浮物、胶体; 活性炭过滤器利用活性炭丰富的微孔结构,吸附余氯、异味、和水中的某些有机化合物,从而保护随后的反渗透膜免受氧化和污染; 安全过滤器 (精密过滤器,通常配备5 穆m过滤器元件) 作为最终的物理屏障,拦截可能从预处理阶段浸出的任何颗粒,以防止刮擦或堵塞ro膜元件。
经预处理的水通过高压泵加压至适当的操作压力,然后送入单级反渗透装置。在压力的驱动下,反渗透膜允许水分子通过,同时保留了绝大多数溶解的盐、离子、有机化合物和微生物; 脱盐率通常超过98%,从而将原水转化为电导率为 ≤15 穆该系统配备了浓水排放和回流调节功能,确保了高治愈率,同时控制膜表面污染速率。
通过反渗透产生的纯水被引导到最终的抛光和分配系统。根据用水要求,可以安装纯水储罐进行缓冲存储,辅以紫外线消毒器或臭氧消毒系统,以抑制微生物生长; 在变频驱动下运行的恒压供水泵确保所有用水点的水压稳定和流量连续。对于需要更高水质标准的应用,可以在RO单元之后添加抛光混合床或EDI模块以执行高级脱盐,从而进一步降低水的电导率。
该设备的主要技术指标见下表,具体数值可根据原水水质和现场运行情况进行相应调整:
项目 | 参数声明 |
机组类型 | 单级反渗透纯水处理系统 |
额定出水量 | 2000 L/h (2吨/小时) |
原水要求 | 市政自来水或符合要求的地下水 – 浊度 ≤ 5电话,余氯 ≤ 0.1 ppm |
水产品质量 | 电导率 ≤ 15 穆S/cm (25°C) |
系统脱盐率 | ≥98% |
入口压力 | 0.2 ~ 0.4兆帕 |
工作压力 | 1.0 ~ 1.6 MPa |
回收率 | 50% ~ 65% |
预处理 | 多介质过滤活性炭过滤5 穆m安全过滤 |
反向渗透压膜 | 进口/国产卷式反渗透膜元件 |
高扬程泵 | 不锈钢多级离心泵 |
控制系统 | PLC控制的自动运行,具有水位保护,高/低压保护和自动冲洗功能 |
来源 | 380 V/50 hz (三相四线) |
装机容量 | 约3–4 kW |
外形尺寸 | 基于模块化设计: 约2000 × 800 × 1800毫米 (参考) |
在上述参数中,原水电导率 ≤ 15 穆S/cm是设备选型和验收的核心标准,在正常原水水质条件下和系统稳定运行过程中,必须始终满足这一要求。
该设备为铝产品加工应用提供了多种性能优势。首先,它确保了稳定可靠的水质: 单级RO工艺对溶解盐和离子具有很高的截留率; 当与使用在线电导率仪的实时监测相结合时,它保证了产出水的电导率保持一致 ≤15 穆S/cm,从而消除了在源头清洁铝组件后的水残留问题。二是自动化程度高 – 该系统采用基于PLC的可编程控制,并具有自动生成水,自动冲洗,缺水时停机,高/低压保护和故障报警功能等功能,从而减少了对操作员的依赖并最大程度地降低了人为错误的风险。第三,它具有经济效益: 与离子交换工艺不同,它不需要酸或碱再生,也不产生危险废物; 对于日常维护,只需定期更换滤芯和膜元件,从而大大降低了运营成本和环境影响。第四,它具有紧凑的设计和易于安装的特点 – 大多数单元采用底座安装的集成设计,管道和电气系统集成到机架中; 该系统只需在现场连接水和电源即可投入运行,节省了工厂空间。第五,它提供了强大的可扩展性 – 它包括为纯水箱,灭菌和深度处理预留的接口,允许灵活扩展以满足未来的生产能力增加或水质升级要求。
2000 L/h单级反渗透纯水系统广泛应用于铝产品制造和加工的各个阶段: 用于铝型材、板材、带材、箔表面脱脂后的漂洗和最终清洗;用于铝压铸零件和机械加工铝部件的喷雾清洗和纯水冲洗; 用于制备溶液和供应用于表面处理过程的水,如阳极氧化、电泳和喷涂; 以及用于车间的洁净室冲洗和用于制备溶液和供应实验室的冷却水。对于日常清洗量适中、水渍控制要求严格的铝制品生产企业,该设备在合理投资的情况下,能够始终如一地满足 “清洗后铝件无水渍” 的关键工艺要求。
从选择价值的角度来看,该设备使用户能够以可控的成本获得稳定、合规的纯水,从而减少因水污染或白点而导致的产品降解和返工,增强了阳极氧化和喷涂等下游工艺的收率和一致性; 同时,它消除了酸–与传统水处理方法相关的碱污染和复杂维护,符合企业对绿色制造和合规排放的要求。对于目前正在扩大生产能力或升级产品的中小型铝加工企业来说,2000 L/H的水生产能力不仅满足了当前的需求,而且提供了极好的投资回报 – 使其成为平衡质量、成本和可持续性的理性选择。
为确保设备的长期稳定运行和产品水质持续符合法规要求,建议用户注意以下操作和维护注意事项。一、定期更换预处理滤料和滤芯: 多介质和活性炭滤料一般应每1–2年; 5 穆m安全滤芯应每3个更换一次–6个月,取决于原水水质和运行时间。其次,监控ro膜的运行状态: 当产品水电导率持续上升,产品水流速显着下降,或级间压差增加时,检查是否需要化学清洗或膜元件更换; 通常,膜元件的使用寿命为2–3年。第三,确保自动冲洗和保护功能正确运行: 每次系统停机前进行的自动冲洗可以有效减少浓差极化和膜表面的结垢; 定期验证冲洗电磁阀和相关管道是否畅通无阻。第四,对纯水箱和供水管道进行适当的卫生管理: 定期清洁纯水箱,并利用紫外线或臭氧消毒防止二次污染,从而导致微生物水平过高。第五,保持原水水质和运行数据的详细记录,以便于异常情况的追溯,优化化学品和消耗品的更换时间表,并在整个设备生命周期中实现精细化管理。